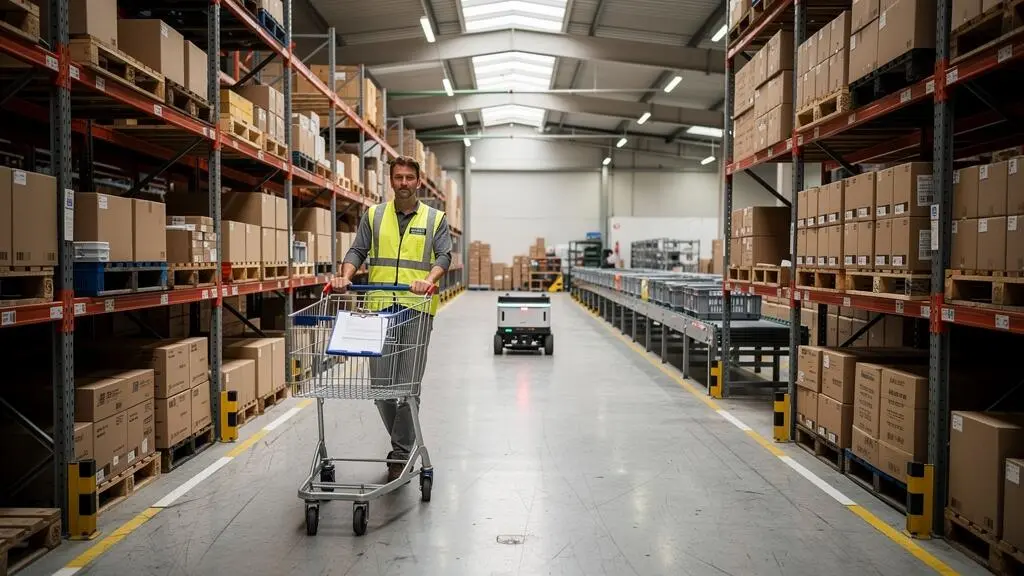
Un entrepôt moderne devient réellement performant lorsqu’il peut absorber davantage de commandes, de références et de variations d’activité sans multiplier les déplacements inutiles, les erreurs de préparation ou les coûts d’exploitation. Les convoyeurs, robots mobiles, rayonnages et systèmes de stockage automatisé contribuent à cet objectif, mais leur efficacité dépend d’abord de l’organisation des flux.
Pour un responsable logistique en Belgique, moderniser un site existant suppose de concilier des contraintes parfois contradictoires : exploiter chaque mètre carré, maintenir les expéditions pendant les travaux, sécuriser les interactions entre opérateurs et machines et préserver la capacité d’adaptation de l’installation.
La bonne approche consiste donc à partir des données opérationnelles et des problèmes constatés sur le terrain. Le choix des équipements intervient ensuite, en fonction de leur contribution mesurable à la capacité, à la fiabilité et à la flexibilité de l’entrepôt. Un investissement pertinent doit améliorer le fonctionnement global du site, et pas simplement accélérer une opération isolée.
Les leviers essentiels d’un entrepôt performant
- Optimiser avant d’automatiser : corriger le slotting, les déplacements et les goulots d’étranglement évite de mécaniser des processus inefficaces.
- Choisir selon les flux : convoyeurs, AMR, AGV et stockage automatisé répondent à des besoins différents de volume, de stabilité et de flexibilité.
- Mesurer la performance globale : productivité du picking, précision des commandes, disponibilité des équipements et coût total doivent être évalués conjointement.
- Pourquoi automatiser un entrepôt mal organisé peut-il aggraver ses inefficacités ?
- Comment moderniser un entrepôt sans perturber durablement l’activité quotidienne ?
- Convoyeurs, robots ou stockage automatisé : quelle technologie privilégier selon vos flux ?
- Quel risque faut-il anticiper avant d’automatiser fortement un entrepôt ?
- Comment utiliser les données d’entrepôt pour réduire les temps de déplacement internes ?
- Comment utiliser le cross-docking pour accélérer certains flux sans créer de désordre ?
- Pourquoi ajouter des entrepôts ne réduit-il pas toujours le coût de distribution ?
- Comment améliorer la préparation des commandes sans augmenter les erreurs de picking ?
Pourquoi automatiser un entrepôt mal organisé peut-il aggraver ses inefficacités ?
Automatiser un entrepôt désorganisé peut rendre ses inefficacités plus coûteuses et plus difficiles à corriger. Si les emplacements de stockage, les itinéraires de picking ou les séquences de préparation sont mal conçus, les équipements automatisés risquent de reproduire ces défauts. L’investissement augmente alors la rigidité du fonctionnement sans améliorer suffisamment la performance globale.
Un convoyeur installé sur un trajet mal dimensionné ne résout pas nécessairement les files d’attente : il peut simplement déplacer leur point de formation. De même, un système de stockage automatisé alimenté par des références mal classées risque de multiplier les mouvements internes et de saturer certaines stations de préparation.
Ce phénomène correspond à une forme de figement technologique des inefficacités. Une organisation manuelle peut être modifiée en déplaçant des références ou en réaffectant des opérateurs. Après installation d’équipements fixes, des modifications équivalentes peuvent nécessiter des interventions mécaniques, électriques et informatiques.
Avant d’investir, un pré-diagnostic doit donc confronter les processus théoriques aux opérations réellement observées :
- Cartographier les déplacements physiques entre réception, stockage, picking, consolidation et expédition.
- Mesurer les temps d’attente et les trajets inutiles plutôt que de se limiter au nombre de commandes traitées.
- Identifier les goulots d’étranglement récurrents et les différences entre activité normale et périodes de pointe.
- Vérifier l’identification des emplacements, la qualité de la signalétique et la pertinence du classement ABC des références.
- Distinguer les défauts d’organisation des contraintes réellement imposées par le bâtiment et les équipements.
Une revue scientifique sur la conception et l’optimisation du picking, publiée par René de Koster, Tho Le-Duc et Kees Jan Roodbergen, identifie notamment l’implantation, l’affectation des emplacements, le routage, le regroupement des commandes et le zonage comme des dimensions déterminantes de la préparation. Cette publication de 2007 porte principalement sur les processus manuels et ne fixe aucun seuil universel d’automatisation.
Jusqu’à 55 %
Part des dépenses opérationnelles d’un entrepôt que la préparation des commandes peut représenter selon la littérature examinée dans cette revue scientifique. Il s’agit d’une estimation historique, et non d’une mesure actuelle du marché belge.
Référence : de Koster, Le-Duc et Roodbergen, European Journal of Operational Research, 2007.
Dans un scénario hypothétique d’entrepôt e-commerce situé en périphérie d’une ville belge, une entreprise manque de place et envisage des convoyeurs fixes. L’analyse révèle toutefois que les produits les plus demandés se trouvent à l’opposé des postes d’emballage. Réorganiser les emplacements et les tournées pourrait d’abord réduire les déplacements, alors que l’installation immédiate des convoyeurs consommerait une partie des surfaces de circulation disponibles.
Les investissements matériels deviennent prioritaires lorsque le diagnostic met en évidence une contrainte que la seule réorganisation ne peut pas résoudre : capacité de stockage insuffisante, impossibilité d’exploiter la hauteur disponible ou saturation structurelle des opérations de manutention.
Une fois les flux stabilisés et les besoins matériels établis, la difficulté suivante consiste à installer les équipements sans compromettre le service quotidien.
Comment moderniser un entrepôt sans perturber durablement l’activité quotidienne ?
Moderniser un entrepôt en activité exige de découper les travaux en phases opérationnelles indépendantes. Chaque zone doit disposer de règles de circulation, de protection et de continuité adaptées. Un calendrier de bascule progressif, des capacités temporaires et des procédures de retour en arrière permettent de limiter les interruptions tout en préservant la sécurité des équipes et les engagements de livraison.
Le phasage peut porter sur une allée de picking, un groupe de rayonnages ou une zone fonctionnelle. L’essentiel est de séparer physiquement les travaux des opérations courantes et d’éviter les croisements imprévus entre engins, opérateurs et intervenants extérieurs.
Un chantier en site occupé doit également prévoir les accès de livraison des équipements, les cheminements d’évacuation, les besoins de manutention provisoire et les zones où le stock reste accessible.
Trois solutions de continuité peuvent être étudiées selon les contraintes du site. Le stockage tampon externalisé libère temporairement de la surface, mais ajoute des transferts. Le travail en double flux maintient l’ancien et le nouveau dispositif pendant la transition, au prix d’une organisation plus complexe. Les bascules nocturnes ou durant le week-end réduisent les conflits avec l’exploitation, mais exigent une préparation minutieuse et des ressources adaptées.
Le choix dépend des SLA clients, de la saisonnalité, des capacités de transport et du temps nécessaire pour valider les nouvelles installations. Les périodes de forte activité sont généralement moins favorables aux modifications touchant directement les opérations de picking.
Le budget doit intégrer une vallée de productivité transitoire : baisse du nombre de lignes préparées par heure, formation des opérateurs sur deux processus, contrôles supplémentaires et éventuelle augmentation temporaire des erreurs. Ces effets doivent figurer dans le business case et les prévisions de capacité.
En Belgique, les travaux relevant du régime des chantiers temporaires ou mobiles sont soumis à des obligations spécifiques. Les règles belges relatives aux chantiers temporaires ou mobiles précisent notamment les responsabilités de coordination de sécurité et de santé lors de la conception et de l’exécution des travaux. Leur application exacte dépend de la nature du chantier et de ses intervenants.
La planification doit également examiner les autorisations d’urbanisme et d’environnement éventuellement nécessaires, auprès des autorités compétentes de la Région concernée. Leurs exigences et leurs délais ne peuvent pas être supposés identiques pour tous les projets.
Checklist pour préparer une modernisation en site occupé
- Délimiter les phases : produire un plan d’implantation indiquant les zones de travaux, les circulations maintenues et les accès interdits.
- Dimensionner la continuité : établir un tableau des capacités de préparation et de stockage disponibles pendant chaque phase.
- Vérifier la sécurité : constituer une matrice des risques de coactivité et des mesures de prévention, en tenant compte des obligations applicables.
- Préparer les bascules : rédiger un protocole de tests, des critères d’acceptation et une procédure de retour au fonctionnement précédent.
- Budgéter la transition : établir un prévisionnel incluant formation, capacités temporaires, baisse de productivité et coûts de transfert.
La continuité étant organisée, le choix technologique peut être abordé selon la nature des flux plutôt que selon la sophistication apparente des équipements.
Convoyeurs, robots ou stockage automatisé : quelle technologie privilégier selon vos flux ?
Le choix dépend principalement du volume de mouvements, du nombre de références, de la structure des commandes et de la variabilité de l’activité. Les convoyeurs conviennent aux trajets réguliers, les robots mobiles aux déplacements évolutifs et les systèmes de stockage automatisé aux besoins de densification ou de préparation intensive. Aucune de ces technologies n’est systématiquement supérieure aux autres.
La première question est de déterminer si les opérateurs doivent se déplacer vers les produits ou si les produits doivent être acheminés vers les opérateurs. Cette distinction oriente l’architecture de préparation et permet d’éviter les comparaisons purement commerciales entre machines.
Dans une organisation goods-to-person, un système automatisé apporte les bacs, plateaux ou unités de stockage à une station de prélèvement. Les déplacements des préparateurs diminuent, mais les performances dépendent du dimensionnement des stations, de la disponibilité des équipements et de la capacité à alimenter les commandes au bon rythme.
Dans une organisation person-to-goods, les opérateurs restent mobiles. Cette approche conserve un intérêt pour des références volumineuses, des assortiments changeants ou des flux dont l’automatisation complète serait disproportionnée.
Pour comparer les solutions, une grille qualitative permet de relier les caractéristiques des flux aux équipements envisagés.
| Critère | Convoyeurs | AMR / AGV | AS/RS et goods-to-person |
|---|---|---|---|
| Flux adaptés | Transports réguliers entre postes fixes | Transports internes sur itinéraires définis ou évolutifs | Stockage dense, accès répétés aux références et alimentation de postes de préparation |
| Variabilité des flux | Moins favorables aux changements importants de tracé | Reconfiguration possible selon les capacités du système | Capacité d’adaptation dépendante de l’architecture retenue |
| Emprise au sol | Circuits et protections à réserver | Espaces de circulation, de croisement et de recharge nécessaires | Stockage potentiellement dense, avec postes techniques et zones d’accès |
| Contraintes du bâtiment | Implantation, niveaux, sécurité et alimentation | Qualité des sols, navigation, connectivité et sécurité | Hauteur utile, capacité portante, énergie et interfaces techniques |
| Évolutivité | Extensions possibles si elles sont anticipées | Ajout progressif d’unités envisageable | Extensions parfois plus complexes sur les installations sur mesure |
Les AMR se distinguent notamment des AGV par leurs principes de navigation : les premiers peuvent utiliser une navigation autonome plus adaptable, tandis que les seconds suivent généralement des parcours ou des infrastructures de guidage définis. Les possibilités réelles dépendent toutefois du modèle et de son environnement.
Le nombre de références et leur rotation doivent ensuite être croisés avec la taille moyenne des commandes. Une préparation de nombreuses petites lignes ne nécessite pas les mêmes équipements qu’une expédition de palettes complètes. La saisonnalité ajoute une autre dimension : une installation dimensionnée pour les pics doit rester économiquement cohérente pendant les périodes creuses.
La modularité constitue un critère économique à part entière. Des robots mobiles ou convoyeurs modulaires peuvent permettre une montée en charge progressive. À l’inverse, un système automatisé conçu sur mesure peut engager durablement l’entreprise dans une architecture plus difficile à modifier, notamment sur un horizon de planification de dix à quinze ans.
Avant toute décision, il faut également vérifier la planéité et la résistance des sols, la hauteur libre sous les structures, la puissance électrique disponible, la couverture Wi-Fi lorsque nécessaire et les interfaces avec le WMS. Une technologie adaptée aux flux sur le papier peut se révéler inadaptée au bâtiment existant.
Aucun seuil de rotation ou délai d’amortissement universel ne permet de départager ces options. Le choix doit découler d’une simulation des flux et d’un calcul de coût total intégrant installation, exploitation, maintenance et adaptations futures.
Mais une technologie bien dimensionnée pour les flux actuels peut encore poser problème si elle limite les possibilités de transformation de l’entrepôt.
Quel risque faut-il anticiper avant d’automatiser fortement un entrepôt ?
Le principal risque stratégique d’une automatisation poussée est la rigidité opérationnelle. Une installation optimisée pour les dimensions de colis, les références et les volumes actuels peut devenir moins adaptée lorsque l’activité évolue. À ce risque s’ajoutent la dépendance fournisseur, les interruptions techniques, les besoins de maintenance et les exigences de sécurité des interactions entre humains et machines.
Une modification de l’assortiment, l’arrivée de nouveaux clients ou l’augmentation des commandes multiréférences peut transformer les besoins de préparation. Un système automatisé dimensionné pour des unités standardisées peut alors rencontrer des limites de capacité ou de compatibilité.
Cette rigidité doit être évaluée avant l’achat. Le cahier des charges peut prévoir des scénarios d’évolution : hausse du nombre de références, nouveaux formats de bacs, changements de canaux de distribution, redistribution des volumes entre clients ou modification des horaires d’exploitation.
Le risque de dépendance fournisseur mérite la même attention. Une panne peut immobiliser une partie importante des opérations lorsque plusieurs fonctions reposent sur une architecture centralisée. La disponibilité des pièces, les modalités de maintenance, les mises à jour logicielles et les possibilités de récupération des données doivent donc être contractualisées.
Les négociations peuvent notamment porter sur :
- Les engagements de disponibilité et les délais d’intervention.
- Les conditions d’approvisionnement et de remplacement des composants critiques.
- Les interfaces documentées avec le WMS et les autres systèmes informatiques.
- La portabilité des données et les conditions de sortie du contrat.
- Les essais de performance et les procédures de fonctionnement dégradé.
Le facteur humain est également essentiel. L’automatisation modifie les compétences nécessaires aux opérateurs, techniciens de maintenance et superviseurs. Dans un contexte de recrutement potentiellement contraint pour certaines compétences techniques en Belgique, les besoins de formation et de support doivent être examinés très tôt, sans supposer que la technologie remplace toute intervention humaine.
Une installation très automatisée peut aussi réduire la capacité à renforcer rapidement une opération par du personnel supplémentaire lors d’un pic. Les points de reprise manuelle et les modalités de secours deviennent alors déterminants.
Enfin, les installations doivent respecter les exigences réglementaires correspondant aux équipements et à leur date de mise sur le marché ou de mise en service. Le règlement européen sur la sécurité des machines prévoit notamment des exigences relatives à la conformité et à certains risques liés aux machines mobiles autonomes. Au 29 octobre 2026, sa date générale d’application est prévue pour le 20 janvier 2027, sous réserve des dispositions particulières et transitoires.
Le marquage CE ne dispense pas d’analyser la sécurité de l’installation complète, notamment les interfaces entre équipements et les zones de coactivité. L’assureur doit également être associé à l’étude des risques, sans présumer d’une évolution automatique de la prime.
Une manière de limiter l’investissement excessif consiste à exploiter d’abord les données existantes pour améliorer les déplacements et l’affectation des emplacements.
Comment utiliser les données d’entrepôt pour réduire les temps de déplacement internes ?
Les données d’entrepôt permettent de réduire les déplacements en rapprochant les références les plus sollicitées des zones de préparation et en optimisant les tournées de picking. L’analyse des commandes, des emplacements et des temps d’exécution aide à repérer les trajets improductifs. Pour être efficace, cette démarche nécessite un WMS correctement paramétré et des données opérationnelles suffisamment fiables.
Les déplacements constituent une composante importante du temps de préparation manuelle, sans contribuer directement au prélèvement du produit. Leur réduction peut donc améliorer la productivité sans imposer immédiatement une nouvelle installation mécanisée.
Le slotting dynamique consiste à réexaminer périodiquement l’affectation des références selon les commandes effectivement traitées. Le classement ABC distingue les références selon leur contribution à un indicateur choisi, par exemple la fréquence de prélèvement. Une analyse XYZ peut compléter cette approche en caractérisant la régularité de la demande.
Les produits très sollicités peuvent être affectés à des emplacements ergonomiques, accessibles rapidement et compatibles avec leurs dimensions. Les références à rotation plus faible peuvent occuper des zones moins prioritaires, à condition de ne pas créer d’obstacles à la manutention.
Cette affectation doit intégrer les associations de produits fréquemment commandés ensemble, les contraintes de poids, les règles de stockage et les besoins de réapprovisionnement. Le meilleur emplacement ne se déduit donc pas de la seule fréquence de vente.
Les indicateurs utiles comprennent :
- Distance parcourue par ligne prélevée : distance totale de préparation rapportée au nombre de lignes effectivement prélevées.
- Temps moyen par ligne : durée de préparation rapportée au volume de lignes, en distinguant si possible déplacement, prélèvement et attente.
- Taux de remplissage des tournées : utilisation des capacités des chariots, bacs ou supports de prélèvement.
- Temps d’attente par zone : identification des congestions et des déséquilibres de charge.
Un WMS peut agir sur ces indicateurs par le regroupement des commandes en lots, le zonage et le calcul des itinéraires. Le batching réduit le nombre de déplacements lorsque plusieurs commandes partagent des références ou des zones de stockage. Il ajoute toutefois un besoin de tri ou de consolidation qui doit être pris en compte.
Les données WMS doivent être confrontées au terrain. Des scans incomplets, des temps saisis manuellement ou une accumulation d’heures supplémentaires peuvent masquer les problèmes. Une campagne ponctuelle de chronométrage, l’observation de tournées représentatives ou un dispositif de suivi adapté peuvent contribuer à fiabiliser le diagnostic.
Un exemple pédagogique consiste à comparer deux implantations sur un échantillon de commandes identiques, puis à mesurer les distances, les temps et les erreurs dans les deux configurations. Les gains doivent être évalués sur des conditions comparables, en tenant compte de l’activité et des variations de charge.
Le résultat recherché n’est pas de minimiser chaque déplacement individuellement, mais de réduire la charge globale de préparation sans dégrader la sécurité, la disponibilité du stock ni les délais de réapprovisionnement.
Lorsque certaines marchandises peuvent passer directement de la réception à l’expédition, une autre forme d’optimisation consiste à éviter une partie des opérations de stockage.
Comment utiliser le cross-docking pour accélérer certains flux sans créer de désordre ?
Le cross-docking accélère les flux lorsque les marchandises reçues peuvent être triées, consolidées et réexpédiées avec un stockage intermédiaire limité. Il fonctionne surtout lorsque les arrivées et les départs sont coordonnés, que les unités sont identifiées et que les destinations sont connues. Sans cette discipline, les quais deviennent des zones d’attente improvisées qui perturbent l’ensemble de l’entrepôt.
La méthode consiste à orienter les marchandises depuis les quais de réception vers les moyens de transport sortants, après les opérations de contrôle et de tri nécessaires. Elle n’implique pas systématiquement une absence totale de manutention ou de stationnement temporaire.
Dans un entrepôt combinant stockage classique et cross-docking, il faut établir des critères explicites d’éligibilité. Les flux les plus adaptés présentent généralement une demande suffisamment prévisible, une identification fiable des unités et des informations de destination disponibles en amont.
Les produits nécessitant des contrôles approfondis, une transformation importante ou une attente de décision commerciale peuvent nécessiter un traitement différent.
Plusieurs modes d’organisation sont possibles : cross-docking planifié avec créneaux coordonnés, traitement opportuniste des marchandises déjà affectées à un départ, flux continu ou regroupement par lots. Le choix influence la configuration des quais et des surfaces de consolidation.
Une implantation en X peut faciliter certains transferts entre quais opposés, mais n’est pas universellement préférable. Une disposition linéaire ou une zone de retri simple peut convenir selon la configuration du bâtiment et les distances réelles de manutention.
Le principal danger opérationnel apparaît lorsqu’une marchandise n’est pas expédiée dans la fenêtre prévue. Si les unités restent sur les quais, elles occupent progressivement les espaces destinés aux flux suivants. Les allées peuvent se retrouver encombrées et les opérations de picking classiques subir les conséquences d’une saturation qui ne les concerne pas directement.
Des règles de dégagement doivent donc être fixées : seuils d’occupation à surveiller, responsable de l’escalade, conditions de réorientation vers le stockage et horaires de purge des zones de transit. Ces règles doivent être adaptées aux capacités et aux engagements de service propres au site.
En Belgique, le cross-docking peut présenter un intérêt pour des flux de distribution Benelux, pour les opérateurs 3PL multiclients et pour certains circuits fournisseurs vers la distribution. La proximité des grands ports et des axes autoroutiers constitue un contexte favorable, mais ne garantit pas la rentabilité de chaque opération.
Le WMS doit pouvoir rapprocher les réceptions attendues, les unités effectivement reçues et les départs planifiés. La qualité des informations transmises par les fournisseurs et les transporteurs est aussi importante que la configuration des quais.
Cette optimisation des passages en entrepôt conduit naturellement à examiner l’organisation du réseau de distribution, car multiplier les sites n’améliore pas nécessairement les coûts ni les délais.
Pourquoi ajouter des entrepôts ne réduit-il pas toujours le coût de distribution ?
Ajouter un entrepôt peut rapprocher les produits des clients, mais cela crée de nouveaux coûts fixes, des stocks supplémentaires et une organisation plus complexe. Le gain de transport n’est donc intéressant que s’il compense ces charges. Dans un territoire relativement compact comme la Belgique, l’emplacement, la congestion et le volume réellement traité par chaque site pèsent fortement sur cette décision.
La performance d’un réseau logistique ne dépend pas seulement de la distance entre le stock et le destinataire. Elle repose sur un équilibre entre transport, immobilisation des stocks, préparation, personnel, immobilier et qualité de service.
Chaque entrepôt supplémentaire peut nécessiter une équipe minimale, des installations techniques, des équipements de manutention et des systèmes informatiques. Une partie du stock doit souvent être répartie entre plusieurs implantations afin de maintenir la disponibilité des références.
Cette duplication accroît potentiellement les quantités immobilisées. Elle peut également créer des déséquilibres : certaines références sont disponibles dans un site mais absentes dans un autre, entraînant des transferts, des commandes fractionnées ou des délais supplémentaires.
Le volume critique par site devient alors déterminant. En dessous d’un niveau d’activité suffisant, les coûts fixes sont répartis sur trop peu de commandes. Les performances unitaires peuvent se détériorer, même si les distances de livraison diminuent.
En Belgique, la densité des zones de consommation, les distances intérieures relativement limitées et la congestion autour de grands pôles comme Bruxelles et Anvers modifient l’arbitrage. Une implantation supplémentaire peut améliorer certains itinéraires, mais elle ne produit pas automatiquement des économies de transport proportionnelles à son coût.
La disponibilité de terrains et de bâtiments logistiques bien desservis constitue une autre contrainte. Les caractéristiques immobilières doivent être étudiées localement, sans considérer que toutes les régions présentent les mêmes coûts ou possibilités d’implantation.
Avant d’ouvrir un nouveau site, il faut analyser la distribution géographique réelle des commandes, idéalement à une échelle plus précise que la province. Les volumes, fréquences de livraison, contraintes horaires et coûts par destination sont nécessaires pour comparer les scénarios.
Plusieurs configurations méritent une simulation : un entrepôt central renforcé, des livraisons adaptées aux plages de circulation, un stock déporté chez un prestataire 3PL ou une petite implantation de proximité pour un assortiment restreint.
Un dark store peut également être envisagé dans certains modèles de distribution locale, mais ses coûts de préparation, son assortiment et son modèle de réapprovisionnement doivent être évalués séparément.
La décision doit reposer sur un coût total de distribution pour un niveau de service défini. Une réduction des kilomètres parcourus ne suffit pas si elle s’accompagne d’une hausse plus importante des coûts de stockage et de fonctionnement.
Quel que soit le schéma retenu, la performance finale dépend encore de la capacité à préparer les commandes rapidement et avec précision.
À retenir avant de transformer la préparation des commandes
- Un investissement en équipements n’a de valeur que s’il améliore simultanément les flux physiques, les coûts et les engagements de service.
- La flexibilité doit être testée dans les scénarios de pointe, de panne et de changement d’assortiment, pas seulement en fonctionnement nominal.
- Les gains de productivité doivent être évalués avec les coûts des erreurs, des retours et des contrôles, afin d’éviter de déplacer les problèmes vers l’aval.
Comment améliorer la préparation des commandes sans augmenter les erreurs de picking ?
Améliorer le picking sans augmenter les erreurs consiste à accélérer les opérations tout en renforçant la confirmation des références, des quantités et des destinations. Les technologies de scan, d’assistance lumineuse ou vocale peuvent sécuriser différentes étapes. Leur efficacité dépend toutefois de la qualité des données, de l’ergonomie des postes et d’une analyse précise des erreurs réellement constatées.
Une augmentation de la vitesse de picking peut sembler rentable lorsqu’elle est mesurée uniquement en lignes préparées par heure. Mais une erreur non détectée peut entraîner une reprise, une réexpédition, un retour, un litige ou une intervention du service client.
Le coût de ces corrections doit être intégré à l’analyse de performance. Un dispositif qui accélère la préparation mais augmente les erreurs peut produire un résultat économique défavorable.
La première étape consiste à classer les incidents selon leur origine :
- Prélèvement dans un mauvais emplacement.
- Sélection d’une mauvaise référence.
- Quantité incorrecte.
- Substitution ou mélange entre commandes.
Ces catégories appellent des corrections différentes. Une confusion entre deux emballages similaires peut nécessiter une nouvelle implantation, tandis qu’une erreur de quantité répétée peut justifier un contrôle de comptage ou de poids.
Trois grandes familles de technologies peuvent soutenir la fiabilisation.
| Technologie | Principe | Apport principal et limites |
|---|---|---|
| Pick-by-scan | Validation des emplacements, références ou contenants par lecture de codes | Réduit les confusions lorsque les codes et les contrôles sont correctement paramétrés ; nécessite des scans systématiques. |
| Pick-by-light / put-to-light | Indication lumineuse de l’emplacement de prélèvement ou de dépôt | Facilite l’identification des positions et des destinations ; peut nécessiter des confirmations complémentaires. |
| Pick-by-voice | Guidage vocal et confirmation des opérations par l’opérateur | Libère les mains et facilite certaines séquences de préparation ; dépend de la qualité du dialogue vocal et des validations. |
Aucune de ces méthodes ne garantit l’absence d’erreurs. Le scan peut confirmer un contenant sans prouver que toutes les unités qu’il renferme sont correctes. Un dispositif lumineux indique un emplacement, mais n’empêche pas toutes les erreurs de quantité. Le guidage vocal exige des consignes adaptées à l’environnement et au processus.
Des solutions organisationnelles à investissement limité peuvent compléter ces outils. Le contrôle pondéral vérifie la cohérence du poids d’une commande lorsque les caractéristiques des articles le permettent. Les contenants dédiés limitent les mélanges entre commandes. Le batch picking peut réduire les déplacements à condition que la phase de tri soit elle-même sécurisée.
La séparation physique de références visuellement proches, l’identification claire des emplacements et une hauteur de prélèvement ergonomique contribuent également à limiter les confusions et les gestes inutiles.
Le pilotage doit enfin relier le taux d’erreur par type d’incident aux références, zones, équipes ou périodes concernées, avec les précautions nécessaires pour interpréter ces données. Un indicateur moyen à l’échelle du site peut masquer une concentration des erreurs sur quelques familles de produits ou emplacements.
Les contrôles doivent être placés au point où ils permettent de détecter l’erreur avant qu’elle ne devienne coûteuse. Un contrôle à la source peut éviter un retour depuis le poste d’emballage, tandis qu’un contrôle final reste utile pour les commandes présentant un risque particulier.
Pour comparer deux méthodes, il convient d’observer à la fois le débit de préparation, la précision des commandes et le temps consacré aux reprises. Une amélioration n’est confirmée que si le gain subsiste lorsque ces différents postes sont pris en compte.
La prochaine étape consiste à sélectionner une zone de picking représentative, mesurer ses performances de référence, tester une combinaison limitée d’améliorations organisationnelles et techniques, puis valider les résultats avant de généraliser les changements à l’ensemble de l’entrepôt.
Quels indicateurs suivre pour mesurer la performance d’un entrepôt ?
Les principaux indicateurs comprennent le nombre de lignes préparées par heure, le taux d’erreur, le temps de traitement des commandes, la distance parcourue par ligne, l’utilisation des capacités de stockage et la disponibilité des équipements. Leur interprétation doit tenir compte des profils de commandes, des périodes de pointe et du niveau de service attendu.
Un petit entrepôt peut-il bénéficier de l’automatisation ?
Oui, une automatisation ciblée peut être pertinente dans un petit entrepôt lorsque certaines opérations sont suffisamment répétitives ou contraignantes. L’impression d’étiquettes, les contrôles par scan ou des équipements mobiles peuvent constituer des premières étapes. La rentabilité dépend des volumes, des coûts complets et des possibilités d’évolution du site.
Faut-il remplacer son WMS pour installer des robots mobiles ?
Pas nécessairement. Certains systèmes peuvent communiquer avec un WMS existant grâce à des interfaces logicielles adaptées. Il faut toutefois vérifier la compatibilité des données, la disponibilité des événements en temps utile, la gestion des exceptions et les responsabilités entre fournisseurs. Un test d’intégration est indispensable avant le déploiement opérationnel.
Comment dimensionner les équipements pour les périodes de pointe ?
Le dimensionnement doit s’appuyer sur des scénarios de charge intégrant les volumes horaires, la structure des commandes, les capacités de réapprovisionnement et les contraintes d’expédition. Il faut également évaluer la capacité à ajouter temporairement des ressources ou à modifier l’ordonnancement. Dimensionner uniquement sur une moyenne annuelle risque de sous-estimer les besoins réels.
Quel équipement faut-il vérifier avant d’augmenter la hauteur de stockage ?
Il faut examiner conjointement les rayonnages, les moyens de manutention, la résistance et la planéité des sols, la hauteur libre et les installations de sécurité concernées. Les charges admissibles, les dégagements et les protections contre l’incendie doivent être vérifiés pour le projet précis. L’exploitation d’une hauteur supplémentaire ne doit pas compromettre l’accessibilité, la stabilité ou la sécurité des opérations.